DOM / Aktualności / Taśmy szlifierskie z węglików spiekanych: jak wybrać ziarno, podłoże i trwałe zastosowania
Aktualności
Taśmy szlifierskie z węglików spiekanych: jak wybrać ziarno, podłoże i trwałe zastosowania
Sklep meblowy używający szlifierki szerokotaśmowej do paneli dębowych, klonowych i akrylowych zauważył, że standardowe taśmy z tlenku glinu pozostawiają ślady przypaleń na akrylu i szybko ścierają się na dębie obciążonym żywicą. Po przetestowaniu paska z węglika krzemu na tej samej maszynie powierzchnia pozostała chłodniejsza, a zarysowania zniknęły już po jednym przejściu. To doświadczenie jest powszechne: węglikowe taśmy szlifierskie nie zastępują każdego materiału ściernego, ale rozwiązują określoną grupę problemów, z którymi ostatecznie spotyka się większość warsztatów.
Co węglikowe taśmy szlifierskie robią lepiej
Zacznij od praktycznego wniosku: wybierz węglikową taśmę szlifierską, gdy głównymi problemami są gromadzenie się ciepła, ładowanie i spójność wykończenia. Węglik krzemu ma ostrzejsze krawędzie i wyższy wskaźnik twardości niż tlenek glinu, co pozwala na cięcie kruchych powłok, miękkich metali i włókna szklanego bez wytwarzania tak dużej ilości ciepła tarcia.
Pasy węglikowe zawierają również ziarna, które pękają bardziej agresywnie niż konwencjonalny tlenek glinu. Zamiast się szklić, kryształy odrywają się na małe kawałki i odsłaniają świeże krawędzie tnące. Takie zachowanie zapewnia dłuższą żywotność paska, gdy lepkie żywice, warstwy farby i metale nieżelazne szybko zaślepiają zwykłe materiały ścierne.
Gdzie minerał robi różnicę
Twarde drewno i żywiczne drewno miękkie: węglik pozostaje otwarty i tnie czysto.
Powierzchnie malowane i powlekane: węglik usuwa powłokę bez jej topienia.
Kompozyty i włókno szklane: węglik jest odporny na obciążenie pyłem i żywicą.
Miękkie metale, takie jak aluminium i mosiądz: węglik pozostawia jasną powierzchnię przy niskim nagrzaniu.
Tabela twardości szybko wyjaśnia, dlaczego węglik krzemu zasługuje na osobne miejsce w szlifierni. Węglik krzemu znajduje się w górnej części skali twardości, dzięki czemu przecina kruche powłoki i bardziej miękkie metale bardziej agresywnie niż wiele standardowych ziaren. Tlenek glinu jest nadal wystarczająco twardy do ogólnego usuwania naddatku z drewna i stali, ale tępi się szybciej, gdy przedmiot obrabiany jest twardy lub powlekany. Tlenek cyrkonu jest wybierany mniej ze względu na twardość, a bardziej ze względu na samoostrzenie pod ciśnieniem. Ziarno ceramiczne zostało zaprojektowane tak, aby pozostawało chłodne i pękało w kontrolowanych etapach. W praktyce oznacza to, że pasy węglikowe nie są uniwersalnym rozwiązaniem, ale stanowią najmocniejszy wybór w przypadku materiałów wrażliwych na ciepło i końcowych procesów wykańczających.
Wybór ziarna: Zacznij od powierzchni, którą posiadasz
Liczba ziaren jest pierwszą decyzją dotyczącą wyboru. Wybierz tak gruby pas, na jaki pozwala powierzchnia początkowa, ponieważ grube pasy usuwają materiał szybciej i kosztują mniej w przeliczeniu na metr kwadratowy prac szlifierskich. Następnie przejdź przez sekwencję drobniejszych ziaren, na tyle, aby usunąć poprzednie zadrapania.
Typowe zakresy granulacji taśm węglikowych według kategorii przedmiotu obrabianego
Zakres ziarnistości
Typowa praca
Oczekiwany wynik
P36 do P60
Ciężkie usuwanie naddatku, zgrubne kształtowanie, usuwanie farby
Szybkie cięcie z widocznymi zarysowaniami
P80 do P120
Pośrednie wygładzanie po obróbce zgrubnej
Jednolita matowa powierzchnia, jedynie lekkie zarysowania
P150 do P220
Ostateczne wykończenie przed powlekaniem lub montażem
Gładka powierzchnia gotowa do gruntowania lub malowania
P240 i wyższe
Dokładne wykończenie tworzyw sztucznych, kompozytów i miękkich metali
Wykończenie o niskim połysku i minimalnym kroju
Rysunek 2. Typowa chropowatość powierzchni według wielkości ziarna
Wartości chropowatości powierzchni na wykresie wykazują wyraźny trend: większa liczba ziaren zapewnia gładsze powierzchnie i usuwa mniej materiału. Pas P80 pozostawia widoczne rysy o głębokości około 35 mikronów, co jest dopuszczalne w przypadku usuwania lub zgrubnego kształtowania. Pas P120 zmniejsza chropowatość do około 18 mikronów, a wiele niepowodzeń podczas szlifowania ma miejsce, ponieważ operatorzy zbyt wcześnie pomijają ten etap pośredni. Pas P180 o grubości 9 mikronów jest wystarczająco gładki, aby można go było gruntować na większości gatunków drewna i kompozytów. Skok z P120 na P220 jest mniejszy, dlatego spędzanie czasu w gamie P150 i P180 zwykle poprawia końcowe wykończenie bardziej niż zakup cieńszego paska końcowego. Ten wykres jest wskazówką, a nie gwarancją, ponieważ rzeczywiste odczyty zależą od prędkości taśmy, nacisku i twardości przedmiotu obrabianego.
Usuwanie materiału a uszlachetnianie
Ten sam stopień ziarnistości zmienia także szybkość skrawania. Grube pasy są nie tylko bardziej agresywne; są także najbardziej ekonomicznym sposobem usuwania materiału, zanim powierzchnia będzie gotowa do dokładniejszej pracy.
Rysunek 3. Względna szybkość usuwania materiału na każdym etapie rozdrabniania
Wykres liniowy pokazuje, jak spada wydajność usuwania w miarę postępowej sekwencji ścierania. Gruby pas P60 usuwa dużo materiału, ale pozostawia głębokie rysy, których usunięcie na późniejszych etapach jest kosztowne. Przejście na P100 powoduje wolniejsze cięcie i zaczyna wytwarzać akceptowalną powierzchnię pośrednią. Gdy celem jest wyrafinowane wykończenie, P150 i P180 usuwają bardzo mało materiału, a ich głównym zadaniem jest zacieranie poprzednich rys. Największa strata szybkości skrawania ma miejsce pomiędzy P60 a P100, dlatego najbardziej efektywny proces rozpoczyna się od tak grubej, na jaką pozwala istniejąca powierzchnia, i wykorzystuje jedynie niezbędne ziarna pośrednie. Pasy węglikowe są najbardziej ekonomiczne, gdy dopasujesz tę krzywą do rzeczywistego stanu przedmiotu obrabianego.
Gramatura podkładu i powłoka są tak samo ważne jak ziarno
Wniosek pierwszy: podłoże decyduje o trwałości paska i jego dotyku na kole kontaktowym. Pasy z podkładem z tkaniny wytrzymują agresywny nacisk i duże obciążenia ziarna. Podłoża papierowe i foliowe dają lepsze wykończenie i lepiej dopasowują się do zakrzywionych powierzchni, ale zużywają się szybciej, jeśli są zbyt mocno naciskane.
Kolejnym czynnikiem jest płaszcz otwarty w porównaniu z płaszczem zamkniętym. Zamknięte pasy płaszczowe pokrywają całą powierzchnię ziarnem; tną szybko, ale szybko się ładują. Otwarte pasy płaszcza pozostawiają szczeliny między włóknami, co zapewnia miejsce na ucieczkę zanieczyszczeń i dobrze sprawdza się w przypadku melaminy, surowego drewna i usuwania farby.
Do wykańczania metali i tworzyw sztucznych pas z węglików spiekanych pokryty stearynianem zmniejsza zatykanie i pozostawia czystszą powierzchnię. Stearynian działa jak suchy smar, który zapobiega rozmazywaniu się stopionego spoiwa na obrabianym przedmiocie. Operatorzy obsługujący zamkniętą taśmę płaszczową na aluminium często widzą ładowanie w ciągu pierwszych kilku minut; ta sama praca z pasem ze stearynianem o otwartej sierści trwa znacznie dłużej.
Węglik a inne powszechnie stosowane minerały ścierne
W sklepie mieszanym każdy minerał ścierny ma swoją rolę. Tlenek glinu to uniwersalny standard w zakresie usuwania naddatku z drewna i stali. Tlenek cyrkonu najlepiej sprawdza się pod wysokim ciśnieniem i tam, gdzie liczy się odporność na ciepło. Ziarno ceramiczne pozostaje ostre podczas ciężkiego szlifowania, ale kosztuje więcej. Węglik krzemu jest specjalistą w zakresie wykańczania i wrażliwości na ciepło.
Typowe minerały ścierne i ich typowa mocna strona
Mineralny
Główna siła
Najlepsza sytuacja
Tlenek glinu
Ekonomiczność i trwałość
Codzienne szlifowanie drewna i metalu
Węglik krzemu
Ostrość i niska temperatura
Wykończenia, powłoki, tworzywa sztuczne, miękki metal
Korund cyrkonowy
Odporność na ciepło pod ciśnieniem
Ciężkie szlifowanie stali nierdzewnej i stopów o wysokiej zawartości niklu
Ziarno ceramiczne
Kontrolowane samoostrzenie
Szlifowanie pod wysokim ciśnieniem z niskim ryzykiem poparzenia
Rysunek 4. Porównanie wydajności według pięciu praktycznych kryteriów
Węglik krzemu Tlenek glinu Korund cyrkonowy
Wykres radarowy podsumowuje porównanie trzech popularnych minerałów ściernych w oparciu o pięć praktycznych kryteriów. Węglik krzemu charakteryzuje się najbardziej zrównoważonymi parametrami w zakresie ostrości, twardości i jakości wykończenia, a jego najsłabszym punktem jest efektywność kosztowa. Tlenek glinu nieznacznie ustępuje ostrością i jakością wykończenia, ale wyraźnie wygrywa pod względem kosztów, dlatego pozostaje domyślnym materiałem ściernym do codziennej obróbki drewna. Korund cyrkonowy staje się interesujący, gdy ciśnienie jest wysokie i ma znaczenie odporność na ciepło, ponieważ został zaprojektowany tak, aby można go było ciąć pod dużymi obciążeniami. Nakładające się wielokąty pokazują, że żaden pojedynczy minerał nie wygrywa w każdej kategorii, dlatego zakład produkcyjny zwykle potrzebuje więcej niż jednego typu pasa. Dopasowanie minerału do przedmiotu obrabianego zapobiega marnowaniu pracy i niepotrzebnym zakupom ścierniwa.
Praktyczne zasady wyboru dla typowych zastosowań
W przypadku obróbki drewna węglik radzi sobie z egzotycznymi materiałami, takimi jak teak, drzewo różane i ipe, bez przypalania powierzchni; użyj P120 lub P150 jako domyślnego ziarna wykańczającego. W przypadku produkcji metali węglik dobrze radzi sobie z aluminium, mosiądzem i brązem; wybierz P80 do P120 do spoin mieszanych i P220 do końcowego przejścia. W przypadku włókna szklanego i włókna węglowego węglik z otwartą powłoką zapobiega obciążaniu paska i zapobiega topnieniu żywicy. W przypadku prac renowacyjnych w samochodach drobnoziarnisty węglik ze stearynianem to niezawodny sposób na wyrównanie podkładu i istniejącej farby bez uszkodzeń cieplnych.
Nie zapomnij o systemie pasów za materiałem ściernym
Szlifierka szerokotaśmowa zapewnia spójne wykończenie tylko wtedy, gdy cała ścieżka taśmy pozostaje niezmieniona. Jeśli bęben kontaktowy lub stół podający nie będzie okrągły, pasek ścierny będzie się zużywał nierównomiernie i może rozerwać połączenie. W przypadku dużych płyt taśma podająca musi przeciągać obrabiany przedmiot ze stałą prędkością, bez poślizgu i błądzenia.
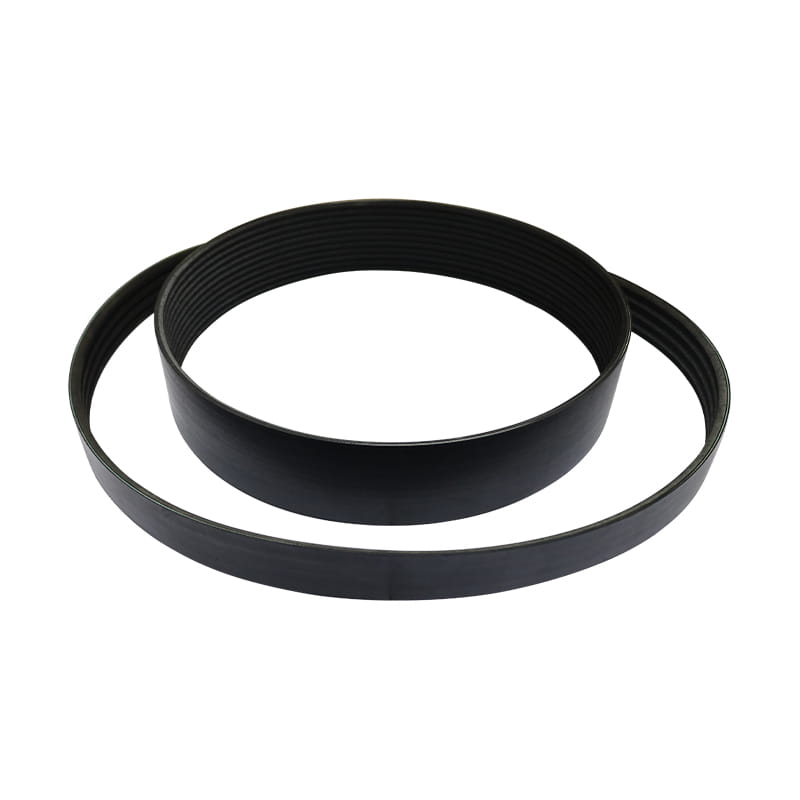
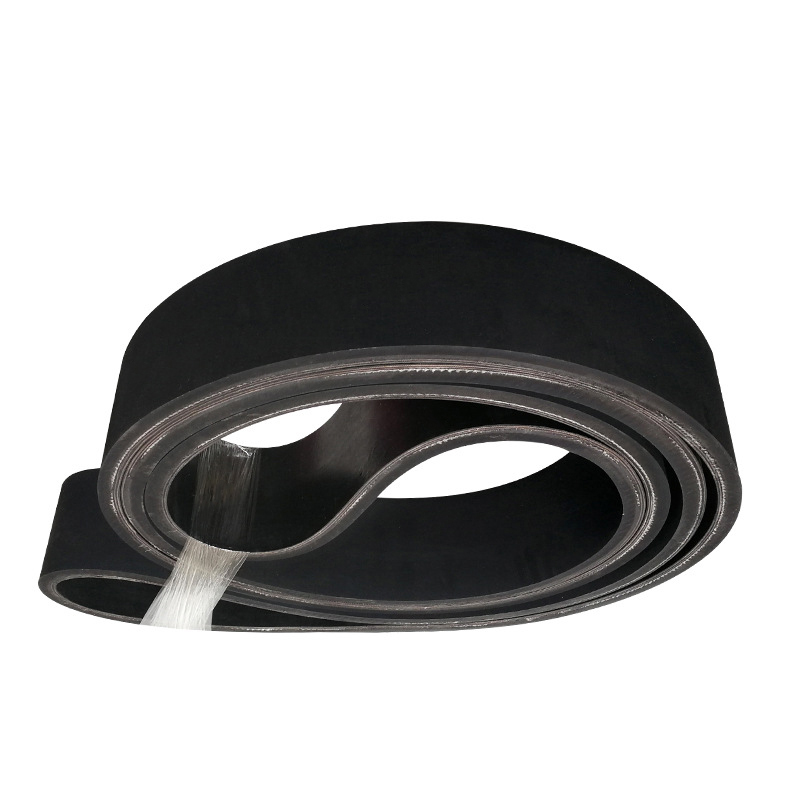
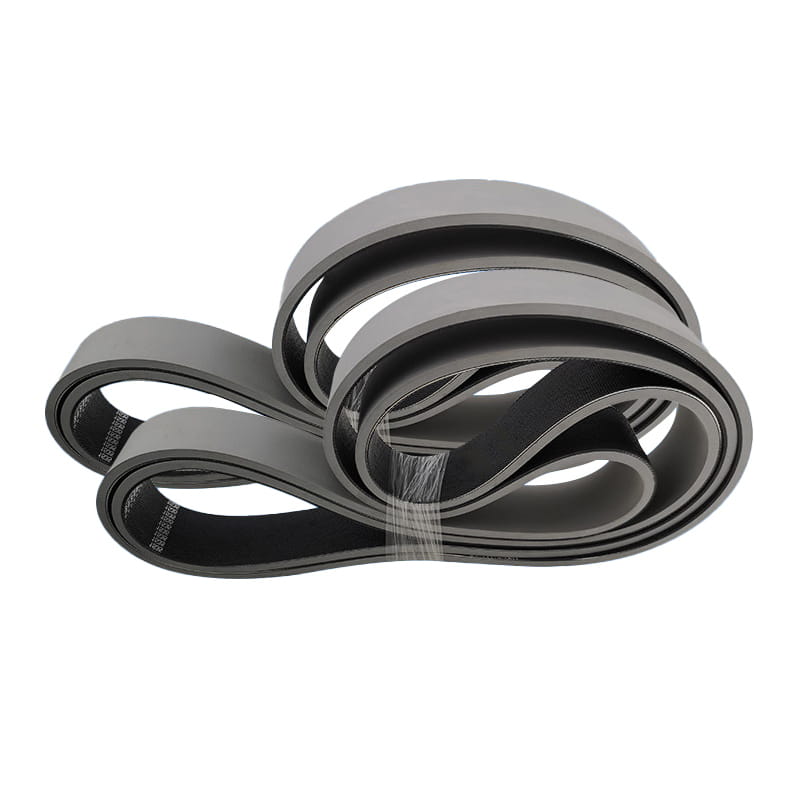
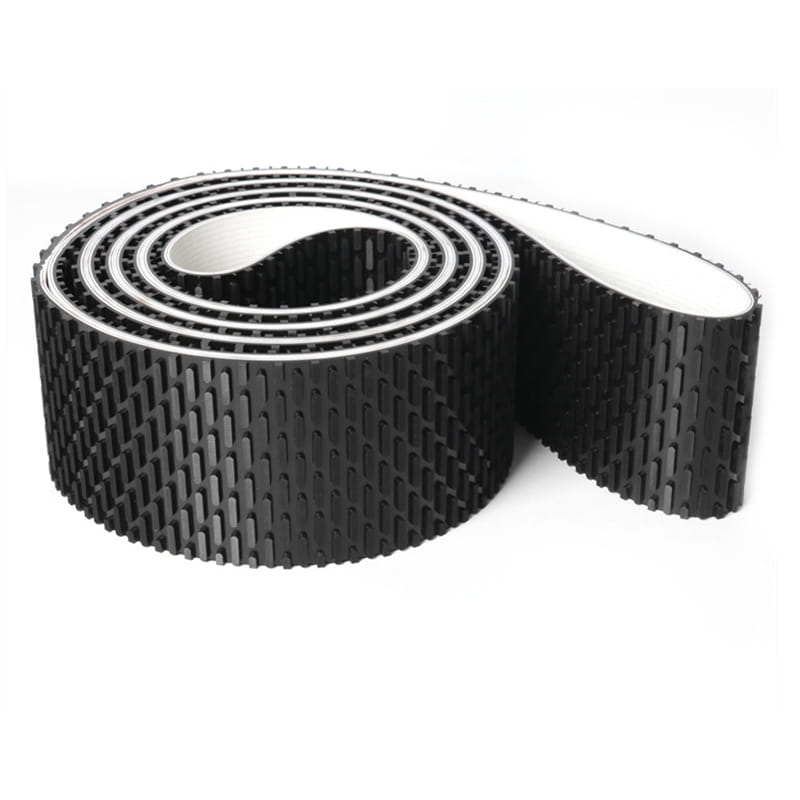
Podczas wymiany paska ściernego należy również sprawdzić pasek gumowy pod kątem pęknięć, zmian twardości i uszkodzeń krawędzi. Specjalnie zaprojektowany gumowy, bezszwowy pas szlifierski wspiera aktywny materiał ścierny i pomaga zachować równomierne wykończenie na całej szerokości panelu.
Przechowywanie, obsługa i typowe wzorce awarii
Przechowuj pasy węglikowe na płasko lub wiszące, bez ostrych fałd. Wilgoć i bezpośrednie ciepło osłabiają spoinę i materiały podłoża. Jeśli pasek ładuje się szybko, zmień warstwę na otwartą lub grubszą. Jeśli się zeszkli, oznacza to, że prędkość taśmy jest zbyt duża lub ziarno jest zbyt drobne w stosunku do materiału. Jeśli krawędź pęknie jako pierwsza, sprawdź płytę dociskową i gumowy pasek podtrzymujący pod kątem problemów z wyrównaniem.
Traktując pas z węglików spiekanych jako część kompletnego systemu szlifowania, można uzyskać przewidywalne rezultaty i z czasem obniżyć koszty ścierania. Właściwy minerał, grys, podłoże i podparcie maszyny razem decydują o powtarzalnej jakości powierzchni.
Taśma przenośnikowa składa się z kleju powierzchniowego, rdzenia i kleju warstwowego. Ponadto można dodać warstwę tkaniny buforowej, aby uzyskać większą odporność na uderzenia, aby uzyskać większą odporność na uderzenia.
Klej powierzchniowy
W przypadku kauczuku naturalnego i kauczuku syntetycznego jako surowców oraz w celu zwiększenia odporności na zużycie, odporności na pękanie, odporności na starzenie i innych właściwości, klej powierzchniowy ma różne właściwości, takie jak odporność na zużycie, odporność na przecięcie, odporność na ciepło, odporność na płomień, odporność na zimno, odporność na kwasy i zasady, odporność na olej, odporność na elektryczność statyczną i tak dalej. Rdzeń warstwy tkaniny
Warstwa tkaniny składa się z samych włókien naturalnych, włókien chemicznych lub ich kombinacji, ma tę samą jakość po jednoetapowej obróbce w dojrzałym procesie i ma dobrą przyczepność do gumy. Warstwa kleju
Warstwa kleju ma bardzo duże znaczenie dla siły przyczepności pomiędzy warstwami rdzenia taśmy przenośnika, która jest wielokrotnie zginana. Zwłaszcza w przypadku taśm przenośnikowych o wysokim napięciu należy zastosować warstwę kleju o mniejszych naprężeniach wyboczeniowych i mniejszym zmęczeniu spowodowanym naprężeniami wewnętrznymi.
Specyfikacje i modele można dostosować do wymagań klienta, o grubości od 2,0 mm do 8,0 mm.
Szybkie, płynne i o niskim wydłużeniu systemy transmisji i przenoszenia, takie jak maszyny tekstylne, maszyny do obróbki drewna, szlifierki, automaty biletowe, maszyny do krojenia warzyw itp. Charakterystyka: Wysoka prędkość i stabilność, wysoka wytrzymałość na rozciąganie i niskie wydłużenie.
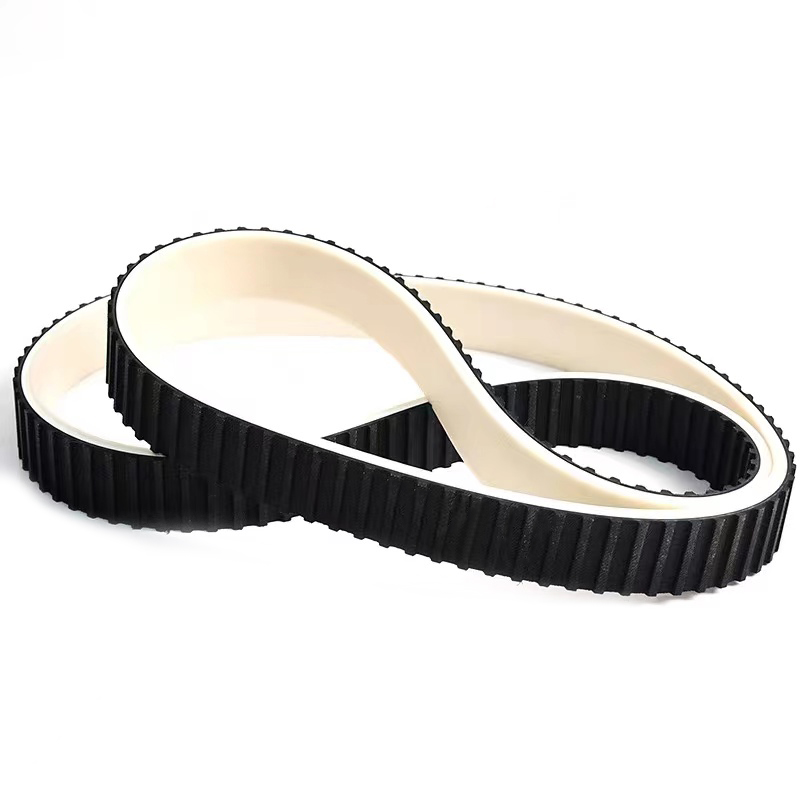
Typ paska: Zintegrowany pas płaski z wulkanizowanego silikonu i pas synchroniczny z silikonem Zakres zastosowania:
Przemysł produktów sanitarnych, maszyny szklarskie, maszyny uszczelniające itp. Charakterystyka: Zapobieganie przywieraniu, wysoki współczynnik tarcia i odporność na wysoką temperaturę.
Bezszwowa gumka produkowana przez maszyny do obróbki drewna może być używana do szlifowania, korygowania i przycinania materiałów rdzeniowych, strugania desek drewnianych, płyt laminowanych, płyt laminowanych z tworzywa sztucznego i innych maszyn, a także może pomóc w doskonałej obróbce i wyborze powierzchni.
Specjalna technologia polega na metodzie produkcji i pozwala uzyskać pas bezzłączowy o wymaganym rozmiarze. Nie tylko ściśle kontrolujemy jakość, ale także nalegamy na używanie importowanych materiałów, aby nasza taśma szlifierska miała lepszą wydajność.
Wszystkie części pod względem grubości i wytrzymałości są absolutnie jednolite.
Ma dobre działanie liniowe.
Wysoka elastyczność może być stosowana w przypadku kół o małych średnicach.
Może utrzymać płaskość i nieodkształcalność pod ciśnieniem roboczym.
Współczynnik tarcia pomiędzy spodem pasa a powierzchnią płyty jest bardzo niski.
Ponieważ wierzchnia warstwa taśmy jest pokryta gumą, poprawia się przyczepność i stabilność taśmy przenośnika.
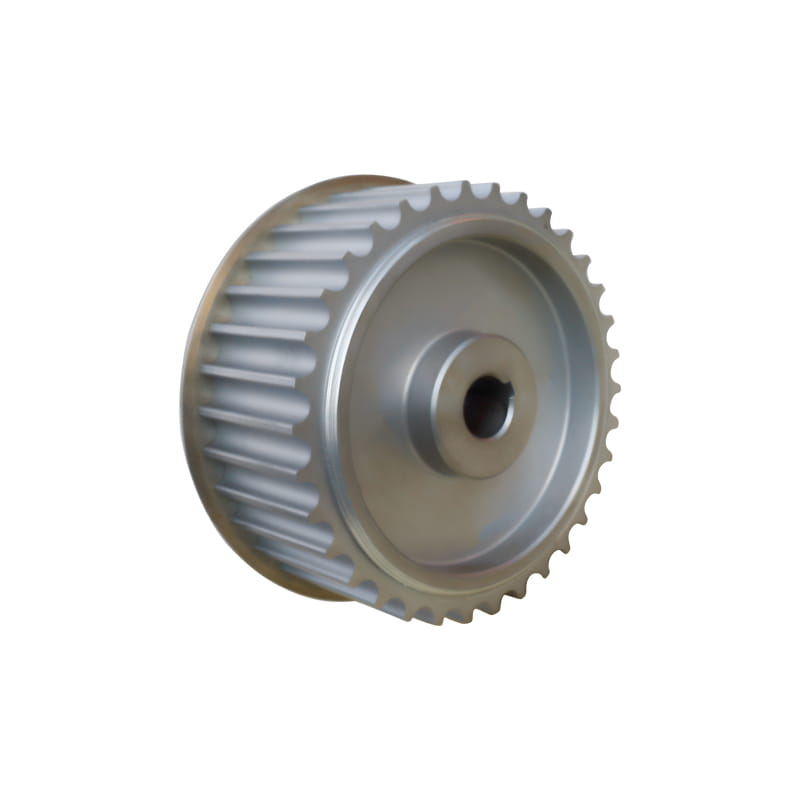
Zastosuj do każdego pola systemu urządzeń napędzanych synchronicznie. Charakterystyka:
Zapewnij koordynację z pasem, aby zwiększyć dokładność i żywotność napędzanego. Zgodnie z wymaganiami klienta, optymalne rozwiązanie napędzane dostosowywaniem można podzielić na stal 45 #, stop aluminium, stal nierdzewną, żeliwo, nylon itp., w zależności od materiału.