Wymiana koła pasowego żeliwnego rzadko sprowadza się wyłącznie do dopasowania średnicy zewnętrznej. Zakład pakujący zamówił niedawno żeliwny krążek linowy z dwoma rowkami o średnicy 250 mm do starzejącego się napędu, zamontował go podczas weekendowego przestoju, a mimo to na drugiej zmianie pasek nadal skrzypiał. Otwór był prawidłowy. Kąt rowka nie był taki, w związku z czym pasek był osadzony zbyt głęboko, tracił przyczepność i generował ciepło zamiast momentu obrotowego. Żeliwne koła pasowe na papierze wyglądają prosto, ale miarka nie jest w stanie sprawdzić szczegółów decydujących o tym, czy napęd będzie działał cicho przez lata, czy też ulegnie wcześniejszej awarii.
W przypadku większości napędów przemysłowych pracujących z prędkością obrotową poniżej około 35 m/s, żeliwo szare pozostaje praktycznym pierwszym wyborem w przypadku koła pasowego. Powody są raczej mechaniczne niż tradycyjne: tłumienie drgań, odporność na zużycie rowków, odprowadzanie ciepła i łatwa obróbka. Stal i aluminium mają swoje miejsca, ale są one węższe, niż sugeruje większość katalogów.
Dlaczego żeliwo jest nadal praktycznym rozwiązaniem
Żeliwo szare, materiał z grafitu płatkowego stosowany w większości przemysłowych kół pasowych, wnosi trzy właściwości, które mają bezpośrednie znaczenie dla napędu pasowego.
Pierwszym z nich jest tłumienie. Płatki grafitu przerywają metalową osnowę i przekształcają wibracje w niewielką ilość tarcia wewnętrznego. W przypadku napędu pasowego objawia się to mniejszym hałasem, mniejszym trzepotaniem paska i wolniejszym zmęczeniem linek napinających pasek. Stalowe koła pasowe dzwonią i przenoszą wibracje. Żeliwo to pochłania.
Drugim jest odporność na zużycie rowków. Grafit działa również jako suchy smar na powierzchni styku, dlatego rowki żeliwne zachowują swój profil dłużej niż rowki aluminiowe przy tym samym obciążeniu. Koło pasowe paska klinowego, które traci kilka stopni kąta rowka, zaczyna się ślizgać, poślizg powoduje wytwarzanie ciepła, a ciepło skraca żywotność paska.
Trzecim jest zachowanie termiczne. Żeliwo dobrze odprowadza ciepło z obszaru styku paska i utrzymuje swój kształt w temperaturach wytwarzanych przez ślizgający się pas. Aluminium przewodzi ciepło szybciej, ale jego rowki odkształcają się i zużywają znacznie szybciej pod tym samym obciążeniem.
Kompromisem jest kruchość. Żeliwo szare ma bardzo małe wydłużenie, więc nie toleruje obciążeń udarowych ani poważnych niewspółosiowości. Jeżeli zacięcie natychmiast zatrzyma napędzaną maszynę, koło pasowe z szarego żeliwa o cienkich obrzeżach może pęknąć. Tam, gdzie obciążenie udarowe jest normalne, właściwym rozwiązaniem jest żeliwo sferoidalne, które można obrabiać niemal równie łatwo.
Porównanie żeliwa szarego, żeliwa sferoidalnego, stali i aluminium
Orientacyjne zakresy właściwości popularnych materiałów kół pasowych. Przed sfinalizowaniem projektu potwierdź dokładny gatunek i obróbkę cieplną u dostawcy odlewni lub koła pasowego. | Materiał | Typowa wytrzymałość na rozciąganie | Wydłużenie | Najlepiej nadaje się do | Główne ograniczenie |
| Szare żelazo | 200 do 300 MPa | Poniżej 1 proc | Ogólne paski klinowe, paski płaskie i lekkie napędy rozrządu, w których liczy się tłumienie | Kruche, o niskiej odporności na wstrząsy |
| Żeliwo sferoidalne | 400 do 450 MPa | 12 do 18 proc | Napędy obciążone udarami, wyższe prędkości obrotowe obręczy, kruszarki i mieszalniki | Wyższy koszt, nieco niższe tłumienie |
| Stal odlewana lub prefabrykowana | 400 do 550 MPa | 15 do 25 procent | Bardzo duże prędkości obrotowe obręczy, naprawy spawalnicze, napędy o dużej wytrzymałości | Głośniej, mniej tłumiąco, koroduje bez powłoki |
| Aluminium | 300 do 350 MPa | 8 do 12 proc | Lekki, przenośny sprzęt o niskiej bezwładności | Miękkie rowki, szybsze zużycie, niższy limit prędkości |
Tabela jest punktem wyjścia, a nie specyfikacją. Prędkość felgi jest zwykle czynnikiem decydującym, ponieważ wytrzymałość materiału na rozciąganie określa prędkość, z jaką koło pasowe może bezpiecznie pracować. Wydłużenie decyduje o tym, ile wstrząsów może przyjąć to samo koło pasowe bez pękania.
Profile rowków: dopasowanie koła pasowego do paska
Koło pasowe to tylko połowa pary. Niezależnie od materiału, rowek musi pasować do biegnącego w nim paska.
Pasek klinowy i koła szerokokątne
W kołach pasowych klinowych stosuje się kąty rowków 34, 36 lub 38 stopni, a prawidłowy kąt zależy od średnicy koła pasowego, a nie od samego paska. Mniejsze krążki wymagają węższego kąta, ponieważ pasek wygina się bardziej ostro, a jego przekrój poprzeczny zmienia kształt podczas owijania. Paski szerokokątne to znowu inna rodzina: pracują w płytszych, szerszych rowkach i są powszechne w napędach o wysokim przełożeniu w maszynach przemysłowych. Kiedy koło zapasowe jest zamawiane na podstawie samej średnicy zewnętrznej, kąt rowka staje się przypuszczeniem, a błędne przypuszczenie albo ślizga się pod obciążeniem, albo przegryza ścianki boczne paska.
Koła pasowe rozrządu
Tam, gdzie napęd jest synchroniczny, koło pasowe jest kołem zębatym, a nie rowkowanym kołem pasowym. Profil zęba, podziałka i szerokość zęba muszą dokładnie pasować do paska. Koło pasowe trapezowe nie będzie działać prawidłowo z paskiem krzywoliniowym, a luz zmienia się, gdy tylko profil jest nieprawidłowy. Ponieważ boki zębów przenoszą obciążenie, synchroniczne koło pasowe jest zwykle obrabiane po odlaniu, a następnie sprawdzane pod kątem profilu i bicia. Omówiono związek pomiędzy geometrią zębów paska a geometrią zębów koła pasowego ten przewodnik dotyczący dopasowywania profili zębów paska do kół pasowych .
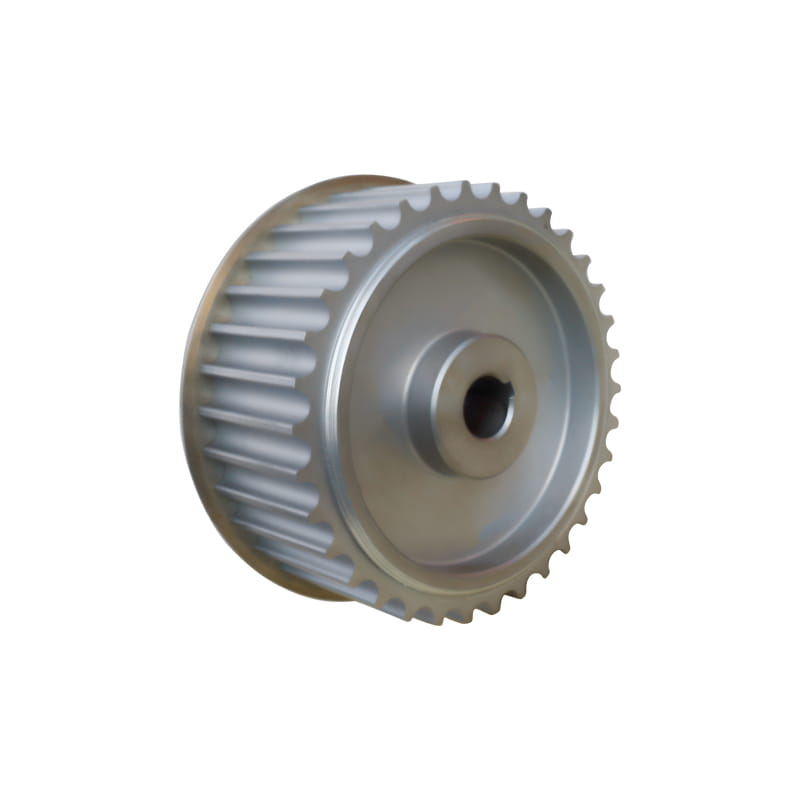 Synchroniczne koło pasowe do systemów napędu z paskiem zębatym Synchroniczne koło pasowe do zębatych układów napędowych, wykonane ze stali, stopu aluminium, stali nierdzewnej, żeliwa lub nylonu, aby pasowało do profili zębów paska. Zobacz produkt →
Płaskie koła pasowe
Płaskie koła pasowe rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Tolerancje, wyważenie i prędkość obręczy, które naprawdę mają znaczenie
Trzy pomiary powodują najwięcej problemów w przypadku montażu nowego żeliwnego koła pasowego.
- Pasuje otwór i wpust. Gotowy otwór jest obrabiany maszynowo tak, aby był ściśle pasowany. Zbyt luźny otwór umożliwia pracę koła pasowego na wale, a uszkodzenie cierne następuje w ciągu kilku tygodni.
- Bicie promieniowe i osiowe w rowku. Bicie na obręczy jest odczuwane przez pasek jako okresowe szarpanie. Sprawdź to za pomocą czujnika zegarowego po zamontowaniu, a nie na stole warsztatowym.
- Balansować. Koła pasowe z pojedynczym rowkiem przy umiarkowanej prędkości są zwykle zadowalające pod względem wyważenia statycznego. Koła wielorowkowe, szerokie powierzchnie czołowe i wszystko, co osiąga prędkość powyżej około 1000 obr./min., powinno być wyważane dynamicznie, szczególnie jeśli koło pasowe jest montowane na maszynie z wrażliwymi łożyskami.
Prędkość obręczy ustala wówczas pułap. Żeliwo szare jest zwykle ograniczone do około 35 m/s, podczas gdy żeliwo sferoidalne i stal pozwalają na więcej, ponieważ ich wytrzymałość na rozciąganie jest wyższa. Siła odśrodkowa rośnie z kwadratem prędkości, więc przekroczenie prędkości odlanego koła pasowego nie powoduje stopniowego ostrzeżenia. Powoduje to nagłą awarię, dlatego obliczenie prędkości należy uwzględnić w procesie wyboru, a nie na liście kontrolnej uruchomienia.
Opcje otworu, rowka wpustowego i montażu
Koła pasowe żeliwne są dostarczane w kilku formatach mocowania, a wybór ma większy wpływ na konserwację niż na wydajność.
- Otwór pilotażowy. Dostarczane z małym otworem, który klient może obrobić na wymiar wału. Jest to odpowiednie dla konstrukcji OEM, w których tolerancja wału jest dokładnie znana.
- Gotowy otwór z wpustem. Gotowy do montażu, pod warunkiem potwierdzenia średnicy wału, rozmiaru wpustu i długości wpustu przed złożeniem zamówienia.
- Blokada stożkowa i tuleje QD. Koło pasowe jest zamontowane na dzielonej tulei zaciśniętej na wale. Demontaż jest szybki, a wał nie ulega uszkodzeniu, co ma znaczenie w przypadku sprzętu często wymienianego.
- Dzielone koła pasowe. Używane, gdy koło pasowe musi być zamontowane bez demontażu wału lub usuwania łożysk.
Niezależnie od wybranego formatu, przed montażem należy sprawdzić wał. Zużyty wał z widocznymi cierniami lub zmierzone bicie powyżej tolerancji zniszczy nowe koło pasowe tak samo szybko, jak zrobiłby to zużyty otwór. Ponowne wytaczanie istniejącego żeliwnego koła pasowego jest często ekonomiczne, gdy wał został obrócony w dół, pod warunkiem, że wokół otworu pozostanie wystarczająca grubość ścianki.
Praktyczna lista kontrolna wyboru
- Najpierw zidentyfikuj pasek: przekrój paska klinowego, profil szerokokątny lub profil i podziałkę zębów paska rozrządu.
- Potwierdź liczbę rowków lub liczbę zębów oraz średnicę odniesienia lub podziałową, a nie średnicę zewnętrzną.
- Oblicz prędkość felgi na podstawie średnicy i obrotów, a następnie potwierdź limit materiału dla tej prędkości.
- Określ otwór, wpust i metodę montażu oraz zmierz wał pod kątem zużycia i bicia.
- Podaj wymagania dotyczące równowagi oraz czynniki środowiskowe, takie jak zmywanie, wilgoć, kurz i temperatura otoczenia.
- Poproś o dokumentację inspekcji krytycznych napędów: raport dotyczący tolerancji profilu, bicia i wyważenia.
Większość błędów w zamawianiu ma swój początek w kroku pierwszym lub drugim. Najpierw pasek, po drugie koło pasowe, po trzecie kontrola prędkości.
Zużycie, ponowne rowkowanie i kiedy wymienić
Pasy pozostawiają czytelny zapis stanu koła pasowego. Pasek noszony na jednej ściance bocznej wskazuje na niewspółosiowość. Pasek wypolerowany u podstawy, z widocznymi kordami, wskazuje na rowek, który zużył się głębiej, niż pozwala na to średnica odniesienia. Przeszklenie ścian bocznych zwykle oznacza poślizg, a poślizg zwykle oznacza otwarcie kąta rowka.
Żeliwo często można poddać ponownej obróbce. Jeśli pozwala na to grubość ścianki, rowki można przyciąć do pierwotnego kąta, a koło pasowe powraca do pracy z nieco zmniejszoną średnicą. Obowiązują dwa ograniczenia: uzyskana minimalna średnica musi nadal pozwalać na zgięcie paska bez pęknięć, a koło pasowe musi zostać ponownie wyważone po obróbce. Powyżej tych limitów wymiana jest tańsza niż kolejna awaria paska.
Po wymianie koła pasowego należy jednocześnie wymienić pasek i ponownie sprawdzić ustawienie i napięcie po kilku godzinach pracy. Ponowne użycie paska, który już zetknął się ze zużytym rowkiem, po prostu przenosi stary wzór zużycia na nowy element.
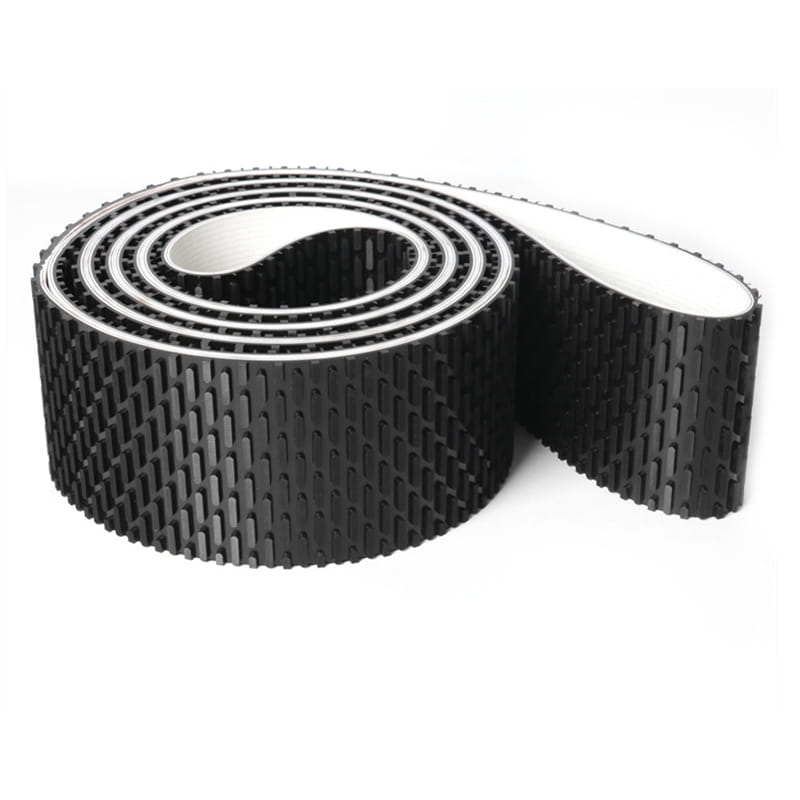
 Gumowy pas szerokokątny z kątem klina 60° Gumowy pasek klinowy o kącie klinowym 60° do napędów przemysłowych, dostępny w wersjach PU, CR i EPDM, z przekrojami 3M–11M i zmniejszonym spadkiem naprężenia po montażu. Zobacz produkt →
Paski i koła pasowe działają jako jeden system
Duża część przedwczesnych awarii napędu wynika z zakupu paska i koła pasowego z różnych źródeł i nadziei, że oba będą zgodne. Kąt rowka, profil zęba, średnica podstawy i długość pasa współdziałają ze sobą, a niewielkie niedopasowanie któregokolwiek z nich objawia się hałasem, wysoką temperaturą lub krótką żywotnością pasa w ciągu kilku dni od uruchomienia.
Jiangxi Kangqi Industrial produkuje gumowe pasy synchroniczne i pasy specjalne pod markami SABLES i KML oraz dostarcza pasujące komponenty kół pasowych, dzięki czemu pas i koło pasowe można określić razem na podstawie tego samego rysunku. Firma działa również jako dystrybutor pasów Bando, co pomaga w sytuacji, gdy istniejąca maszyna jest podłączona do określonej marki paska i trzeba do niej dopasować koło pasowe. Możesz przejrzeć nasz asortyment pasów i kół pasowych według zastosowania, od szybkich napędów pakujących i drukujących po maszyny szlifierskie i sprzęt do przetwarzania żywności.
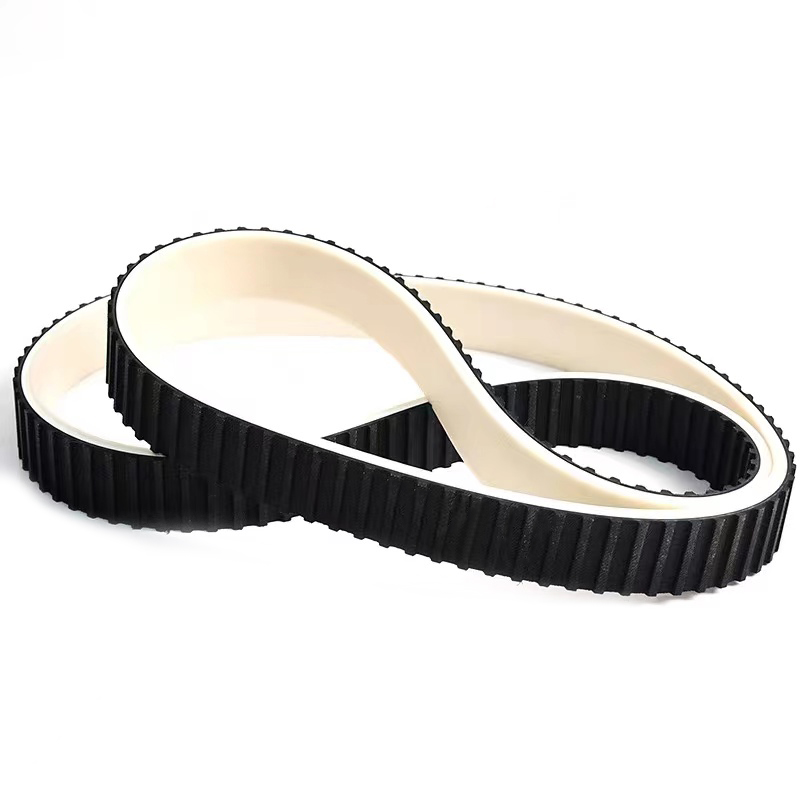
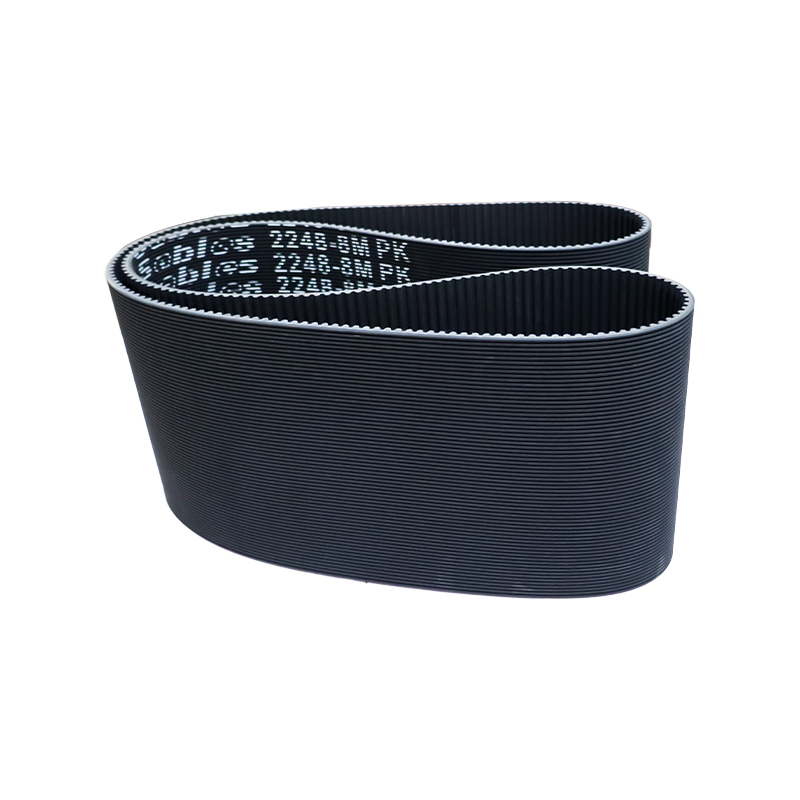
 Gumowy pas synchroniczny do pozycjonowania i przenoszenia Gumowy pasek rozrządu z kordem z włókna szklanego i odpornymi na zużycie nylonowymi zębami, odpowiedni do pozycjonowania i przenoszenia; określić z pasującymi kołami pasowymi jako zestaw. Zobacz produkt →
Zamawianie dwóch komponentów jako dopasowanego zestawu eliminuje najczęstsze źródło sporów podczas uruchamiania, ponieważ istnieje jeden rysunek, jeden zestaw tolerancji i jedna strona odpowiedzialna za dopasowanie.
Żeliwo pozostaje rozsądnym rozwiązaniem w przypadku większości przemysłowych kół pasowych, ale materiał to tylko część decyzji. Dopasuj rowek lub profil zęba do paska, dopasuj otwór i wpust do siebie, sprawdź bicie na maszynie, a nie na stole warsztatowym i przestrzegaj ograniczenia prędkości obręczy dla wybranego gatunku. Te cztery kontrole kosztują godzinę na etapie planowania i pozwalają zaoszczędzić znacznie więcej w przypadku nieplanowanych postojów.