DOM / Aktualności / Przewodnik po rowkach wpustowych koła pasowego: tolerancje, pasowanie wpustu, przeciąganie i podstawy montażu wału
Aktualności
Przewodnik po rowkach wpustowych koła pasowego: tolerancje, pasowanie wpustu, przeciąganie i podstawy montażu wału
Upuszczony klucz, nacięta piasta i pasek, który zaczyna wspinać się po kołnierzu dwa tygodnie po przebudowie. Za tę sekwencję zwykle odpowiada pasek, ale główna przyczyna leży w rowku koła pasowego. Kiedy koło pasowe jest zdejmowane z wału w celu konserwacji, wpust jest pierwszą częścią, której brakuje, a zamiennik zbyt często jest wybierany na oko z tego, co jest luzem w pojemniku z częściami zamiennymi. Różnica między kluczem prawidłowo dopasowanym a luźnym mierzona jest w setnych milimetra, ale to ona decyduje o tym, czy połączenie przetrwa rok odwrócenia momentu obrotowego, czy też ulegnie awarii w ciągu miesiąca.
Najpierw krótka odpowiedź: wpust koła pasowego to obrobiony maszynowo rowek wycięty wzdłuż otworu piasty, dopasowany do rowka na wale, które razem utrzymują wpust, który przenosi moment obrotowy i ustala położenie kątowe koła pasowego. Uzyskaj odpowiednią szerokość, głębokość i wykończenie powierzchni, a klucz stanie się najtańszym i najbardziej przewidywalnym elementem układu napędowego. Jeśli się pomylisz, klucz stanie się bezpiecznikiem, który się przepali, czasami zabierając ze sobą wał.
Co właściwie robi wpust koła pasowego
To jedno gniazdo wykonuje trzy zadania i wykonuje je bez żadnej redundancji.
Przeniesienie momentu obrotowego. Wpust, a nie tarcie, przenosi obciążenie robocze pomiędzy wałem a piastą.
Lokalizacja kątowa. Położenie zębów koła pasowego lub rowków na wale jest ustalane za pomocą wpustu, a nie pasowania otworu.
Odniesienie do zespołu. Obrobiony maszynowo rowek zapewnia personelowi konserwacyjnemu pozytywny punkt orientacji, więc piasty nie można zamontować przechylając ją o kilka stopni.
Sam moment obrotowy przechodzi przez boki klucza do dwóch wąskich pasków stykowych, jednego na wale i jednego w piaście. Każdy niutonometr obciążenia przechodzi przez te paski, podczas gdy narożniki szczeliny skupiają naprężenia, a głębokość szczeliny usuwa materiał z sekcji, która jest odporna na zginanie. Te dwa efekty wyjaśniają, dlaczego normy wymiarowe ograniczają głębokość t1 od strony wału i utrzymują ją nieco mniejszą niż głębokość t2 od strony piasty: wał jest częścią, której nikt nie chce wymieniać, więc rowek wpustowy jest tak umiejscowiony, aby zatrzymać więcej materiału po stronie wału.
W kole pasowym synchronicznym rowek wpustowy również ustawia rozrząd. Jeżeli rowek wpustowy piasty zostanie wycięty o kilka stopni od punktu odniesienia podziałki zębów, zęby paska zetkną się z rowkami koła pasowego w niewłaściwym momencie cyklu, a rezultat będzie objawiał się nierównym zużyciem jednej strony zęba, a nie oczywistą usterką. Dyscyplina obowiązująca w przypadku rowka koła pasowego dotyczy również szczeliny w piaście i dlatego profil zębów paska rozrządu i rowek koła pasowego, w którym się on znajduje należy traktować jako jeden system, a nie dwie części kupowane osobno.
Na rysunkach metrycznych klucz i wpust nie są dowolnym wyborem. Średnica wału wybiera rząd, który określa przekrój poprzeczny wpustu, głębokość rowka na wale i głębokość rowka w piaście. Częstym błędem jest dobieranie rozmiaru rowka na podstawie klucza znajdującego się w szufladzie i ignorowanie głębokości, ponieważ zbyt głęboki rowek wału usuwa część nośną z wału, który już pracuje pod zmiennym momentem obrotowym.
Nominalne wymiary wpustu i wpustu dla typowych średnic wałów, zgodnie z serią DIN 6885. Zawsze potwierdzaj zgodnie z rysunkiem lub obowiązującą normą zakupu.
Zakres średnic wału (mm)
Rozmiar klucza szer. x wys. (mm)
Głębokość rowka wału t1 (mm)
Głębokość rowka w piaście t2 (mm)
6 do 8
2x2
1.2
1.0
Ponad 8 do 10
3x3
1.8
1.4
Ponad 10 do 12
4x4
2.5
1.8
Ponad 12 do 17
5x5
3.0
2.3
Ponad 17 do 22
6 x 6
3.5
2.8
Ponad 22-30
8 x 7
4.0
3.3
Ponad 30 do 38
10x8
5.0
3.3
Ponad 38 do 44
12x8
5.0
3.3
Ponad 44 do 50
14x9
5.5
3.8
Ponad 50 do 58
16x10
6.0
4.3
Ponad 58 do 65
18x11
7.0
4.4
Ponad 65 do 75
20 x 12
7.5
4.9
Tolerancja szerokości to część, którą naprawdę należy zapisać na rysunku. Klucze są zwykle dostarczane do h9, a o dopasowaniu decydują dwa rowki. Rowek na wale jest zwykle mocowany mocniej niż rowek w piaście, ponieważ naprawa uszkodzenia wału jest znacznie droższa. Stopień dokręcenia zależy od sposobu montażu koła pasowego: pasowanie ślizgowe wymaga luzu, aby można je było wcisnąć ręcznie, natomiast pasowanie nagwintowane lub wciskane może być ciaśniejsze, ale trudniej je zdemontować podczas konserwacji.
Dlaczego luz dopasowania ma większe znaczenie niż rozmiar nominalny
Nominalny klucz 8 mm w nominalnym rowku 8 mm nie mówi prawie nic o zachowaniu złącza. Istotny jest luz pozostały pomiędzy powierzchnią wpustu a ścianką rowka po obróbce. Gdy luz będzie wystarczająco duży, aby klucz mógł poruszać się pod obciążeniem, klucz zaczyna kołysać się w rowku przy każdej zmianie momentu obrotowego, a na bokach rozpoczyna się zużycie cierne.
Powyższe wartości mają charakter orientacyjny i służą do pokazania trendu, a nie służą jako tabela pomiarowa. Krzywa zaczyna się prawie płasko, co oznacza, że niewielki prześwit na wąskim końcu zakresu kosztuje bardzo mało życia. Za kolanem zakrętu spadek staje się bardziej stromy, więc każde dodatkowe 0,02 mm prześwitu zabiera więcej życia niż poprzedni przyrost. Z praktycznego odczytu wynika, że poluzowanie rowka w piaście o połowę stopnia tolerancji w celu ułatwienia montażu powoduje przesunięcie napędu po krzywiźnie, a miejsce jego wylądowania ma znaczenie. Lekko obciążony wałek przenośnika poruszający się w jednym kierunku toleruje luźniejsze pasowanie niż wał główny maszyny drukarskiej, który stale odwraca moment obrotowy. Z tego powodu tolerancja szerokości wpustu leży na rysunku, a nie w rękach mechanika na stole montażowym.
Jak koła pasowe z kluczem nie działają
Kolejność trybów awarii jest wyjątkowo spójna w poszczególnych zakładach i rzadko zaczyna się od złamania klucza.
Ten ranking odzwierciedla to, co najczęściej ujawniają demontaże w warsztatach konserwacyjnych, a nie to, co wytwarza laboratoryjne urządzenie do zmęczenia. Fretting na kluczowych bokach znajduje się na górze, ponieważ rozwija się powoli i prawie nigdy nie jest zauważany podczas rutynowej kontroli obchodowej. Następują po nim ścinanie i pękanie naroży piasty, ponieważ po poluzowaniu pasowania obciążenie udarowe koncentruje się w rogach szczeliny. Odkształcenie rowka wału zajmuje czwarte miejsce i jest najmniej pożądanym odkryciem ze wszystkich, ponieważ wymiana naciętego wału kosztuje znacznie więcej niż wpust. Ślizganie się koła pasowego na wale jest po prostu stanem końcowym, a do tego czasu wygryzają się także zęby paska. Wniosek jest spójny: większość usterek kół pasowych z wpustem wynika raczej z luźnego pasowania niż z niewystarczającej wytrzymałości materiału.
Materiał piasty zmienia ograniczenie rowka wpustowego
Klucz jest prawie zawsze twardszą częścią, więc w praktyce obciążenie jest ograniczone przez bardziej miękki z dwóch rowków. To sprawia, że materiał piasty jest decyzją bezpośrednio projektową, a nie kosmetyczną.
Piasta aluminiowa zachowuje się inaczej niż żeliwo lub stal, ponieważ rowek wytrzymuje obciążenie wpustowe dzięki wytrzymałości na ścinanie samego materiału piasty. Piasta stalowa osiąga mniej więcej dwukrotnie większą nośność niż żeliwo szare, a ta szczelina wyjaśnia, dlaczego w mocno obciążonych napędach rzadko stosuje się aluminiowe koła pasowe. Żeliwo sferoidalne znajduje się pomiędzy nimi i jest kompromisem, na który decyduje się większość konstruktorów maszyn, gdy liczą się zarówno koszt, jak i wytrzymałość. Piasty ze spiekanego metalu są tanie w produkcji, ale osiągają wynik około siedemdziesięciu w tej skali, co pasuje raczej do małych, lekko obciążonych kół pasowych niż do głównych pozycji napędu. Jeżeli nie można uniknąć aluminiowego koła pasowego, zwykle rozwiązaniem jest wydłużenie zazębienia wpustu lub przeniesienie ścieżki momentu obrotowego na element zaciskowy zamiast na klucz. Najpierw wybierz materiał piasty pod kątem wytrzymałości na ścinanie, a następnie zważ masę i koszt w stosunku do tej linii bazowej.
Opcje obróbki rowka wpustowego piasty
Rowek w piaście można wykonać na kilka sposobów, a wybór wpływa zarówno na osiągalną dokładność, jak i ekonomikę zamówienia. Poniższe porównanie porównuje ze sobą dwie wspólne ścieżki produkcyjne na podstawie kryteriów, które faktycznie decydują o ofercie.
To porównanie radarowe ocenia ten sam rowek wpustowy w piaście wytworzony w dwóch różnych procesach, przy czym każda oś jest znormalizowana od zera do jednego. Wysokie współczynniki przeciągania wpływają na dokładność wymiarową, wykończenie powierzchni, prędkość skrawania i dostęp do wewnętrznego rowka wpustowego, ponieważ jedno przejście narzędzia kształtowego tworzy rowek jednym ruchem. Jego słabym punktem jest elastyczność w małych partiach, ponieważ sama przeciągaczka jest wytwarzana i ostrzona dla jednej kombinacji szerokości i głębokości wpustu. Dłutowanie zachowuje się w odwrotny sposób: koszt wprowadzenia narzędzi jest niższy, a pojedyncza piasta lub krótka partia jest znacznie łatwiejsza do zastosowania, ale proces jest wolniejszy, a wykończenie jest zwykle o krok za przeciąganiem. Cięcie drutu i frezowanie znajdują się pomiędzy nimi i są praktyczne w przypadku prac naprawczych, gdzie zamawianie nowego przeciągacza dla jednego koła pasowego nie ma sensu. Decyzja zwykle sprowadza się do wielkości: jeśli roczna produkcja uzasadnia zastosowanie oprzyrządowania, rozsądną opcją domyślną jest przeciąganie, a poniżej tego progu bardziej realistyczną metodą jest wycinanie rowków lub cięcie drutem.
Lista kontrolna montażu i kontroli
Większość problemów z rowkiem wpustowym powstaje w ciągu dziesięciu minut potrzebnych na montaż koła pasowego. Krótka sekwencja kontroli usuwa prawie wszystkie z nich.
Zmierz szerokość rowka wału i rowka w piaście za pomocą suwmiarki lub średnicyomierza i porównaj odczyty z zakresem tolerancji na rysunku, zamiast oceniać pasowanie na podstawie wyczucia.
Sprawdź, czy wpust jest osadzony na właściwej głębokości w obu rowkach. Pomiędzy górą wpustu a dołem rowka w piaście powinna znajdować się niewielka szczelina, nigdy ciasny kontakt.
Usuń zadziory z krawędzi rowków i usuń nadmiar metalu. Wystarczy pojedynczy uniesiony zadzior, aby przechylić klucz w szczelinie.
Zamontować próbnie koło pasowe na czystym, suchym wale. Nacięcia na otworze lub wale oznaczają, że pasowanie jest zbyt ciasne dla zamierzonej metody montażu.
Przed włożeniem piasty obróć piastę tak, aby rowek wpustowy zrównał się z rowkiem wału, i nigdy nie przeciągaj koła pasowego na miejsce za pomocą śruby mocującej.
Dokręcić śrubę ustalającą lub element zaciskowy określonym momentem, a następnie ponownie sprawdzić fazę zęba względem paska, jeśli koło pasowe jest typu synchronicznego.
Ponownie sprawdź bicie promieniowe po pierwszych godzinach pracy i dodaj odczyt do protokołu rutynowej konserwacji.
Wpust koła pasowego to niczym niezwykłym, wąska szczelina w kawałku metalu, a mimo to przenosi moment obrotowy i utrzymuje położenie kątowe, od którego zależy cały napęd. Nadaj mu określoną tolerancję szerokości i głębokości, wybierz dopasowanie w zależności od sposobu montażu koła pasowego i zmierz przed montażem, a nie po. Tak przygotowane połączenie kluczem rzadko staje się pierwszą rzeczą, która ulega awarii na maszynie.
W przypadku zespołów wymieniających koło pasowe lub projektujących nowy napęd, zakup koła pasowego i paska od tego samego dostawcy umożliwia zachowanie otworu, rowka wpustowego i podziałki zębów na jednym rysunku. Jiangxi Kangqi Industrial produkuje gumowe paski rozrządu, paski rozrządu z PU i dopasowane synchroniczne koła pasowe, a dane dotyczące wymiarów są dostępne wraz z raportami z testów, dzięki czemu dopasowanie piasty i profil zęba są ustalane razem, a nie w dwóch oddzielnych rozmowach.
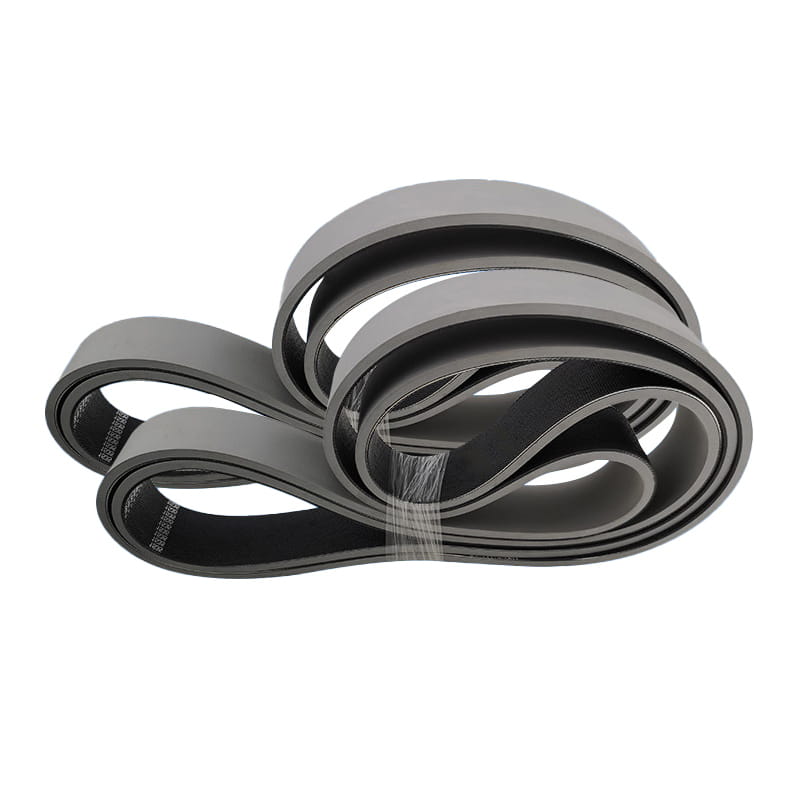
Taśma przenośnikowa składa się z kleju powierzchniowego, rdzenia i kleju warstwowego. Ponadto można dodać warstwę tkaniny buforowej, aby uzyskać większą odporność na uderzenia, aby uzyskać większą odporność na uderzenia.
Klej powierzchniowy
W przypadku kauczuku naturalnego i kauczuku syntetycznego jako surowców oraz w celu zwiększenia odporności na zużycie, odporności na pękanie, odporności na starzenie i innych właściwości, klej powierzchniowy ma różne właściwości, takie jak odporność na zużycie, odporność na przecięcie, odporność na ciepło, odporność na płomień, odporność na zimno, odporność na kwasy i zasady, odporność na olej, odporność na elektryczność statyczną i tak dalej. Rdzeń warstwy tkaniny
Warstwa tkaniny składa się z samych włókien naturalnych, włókien chemicznych lub ich kombinacji, ma tę samą jakość po jednoetapowej obróbce w dojrzałym procesie i ma dobrą przyczepność do gumy. Warstwa kleju
Warstwa kleju ma bardzo duże znaczenie dla siły przyczepności pomiędzy warstwami rdzenia taśmy przenośnika, która jest wielokrotnie zginana. Zwłaszcza w przypadku taśm przenośnikowych o wysokim napięciu należy zastosować warstwę kleju o mniejszych naprężeniach wyboczeniowych i mniejszym zmęczeniu spowodowanym naprężeniami wewnętrznymi.
Specyfikacje i modele można dostosować do wymagań klienta, o grubości od 2,0 mm do 8,0 mm.
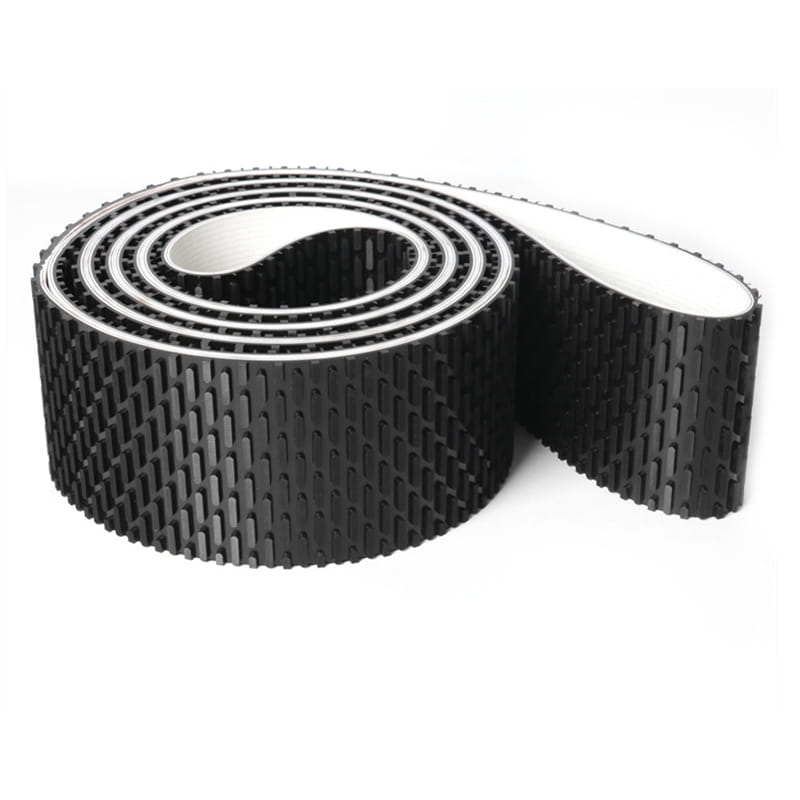
Szybkie, płynne i o niskim wydłużeniu systemy transmisji i przenoszenia, takie jak maszyny tekstylne, maszyny do obróbki drewna, szlifierki, automaty biletowe, maszyny do krojenia warzyw itp. Charakterystyka: Wysoka prędkość i stabilność, wysoka wytrzymałość na rozciąganie i niskie wydłużenie.
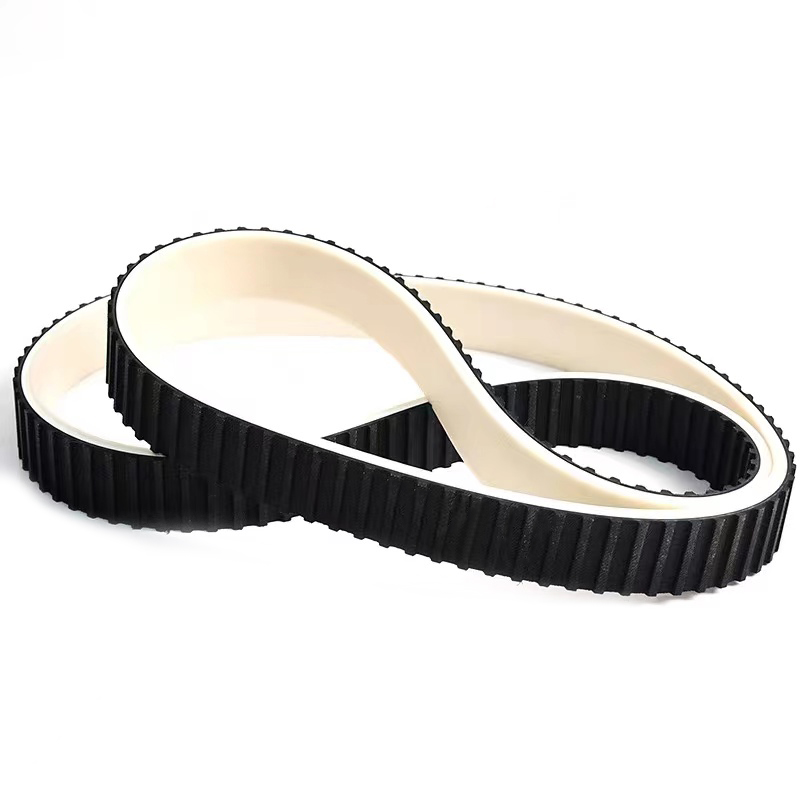
Typ paska: Zintegrowany pas płaski z wulkanizowanego silikonu i pas synchroniczny z silikonem Zakres zastosowania:
Przemysł produktów sanitarnych, maszyny szklarskie, maszyny uszczelniające itp. Charakterystyka: Zapobieganie przywieraniu, wysoki współczynnik tarcia i odporność na wysoką temperaturę.
Bezszwowa gumka produkowana przez maszyny do obróbki drewna może być używana do szlifowania, korygowania i przycinania materiałów rdzeniowych, strugania desek drewnianych, płyt laminowanych, płyt laminowanych z tworzywa sztucznego i innych maszyn, a także może pomóc w doskonałej obróbce i wyborze powierzchni.
Specjalna technologia polega na metodzie produkcji i pozwala uzyskać pas bezzłączowy o wymaganym rozmiarze. Nie tylko ściśle kontrolujemy jakość, ale także nalegamy na używanie importowanych materiałów, aby nasza taśma szlifierska miała lepszą wydajność.
Wszystkie części pod względem grubości i wytrzymałości są absolutnie jednolite.
Ma dobre działanie liniowe.
Wysoka elastyczność może być stosowana w przypadku kół o małych średnicach.
Może utrzymać płaskość i nieodkształcalność pod ciśnieniem roboczym.
Współczynnik tarcia pomiędzy spodem pasa a powierzchnią płyty jest bardzo niski.
Ponieważ wierzchnia warstwa taśmy jest pokryta gumą, poprawia się przyczepność i stabilność taśmy przenośnika.
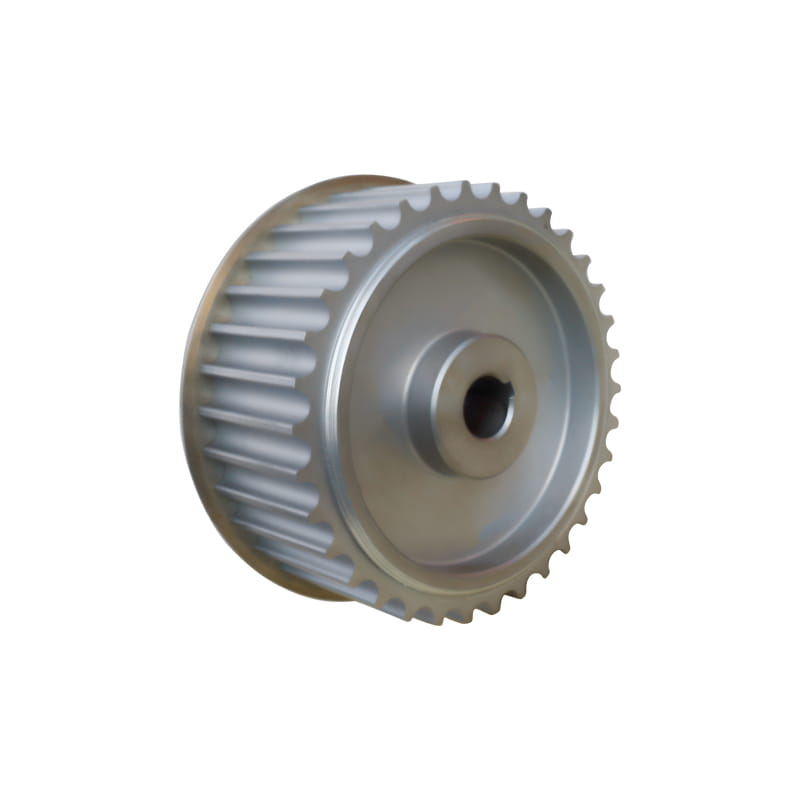
Zastosuj do każdego pola systemu urządzeń napędzanych synchronicznie. Charakterystyka:
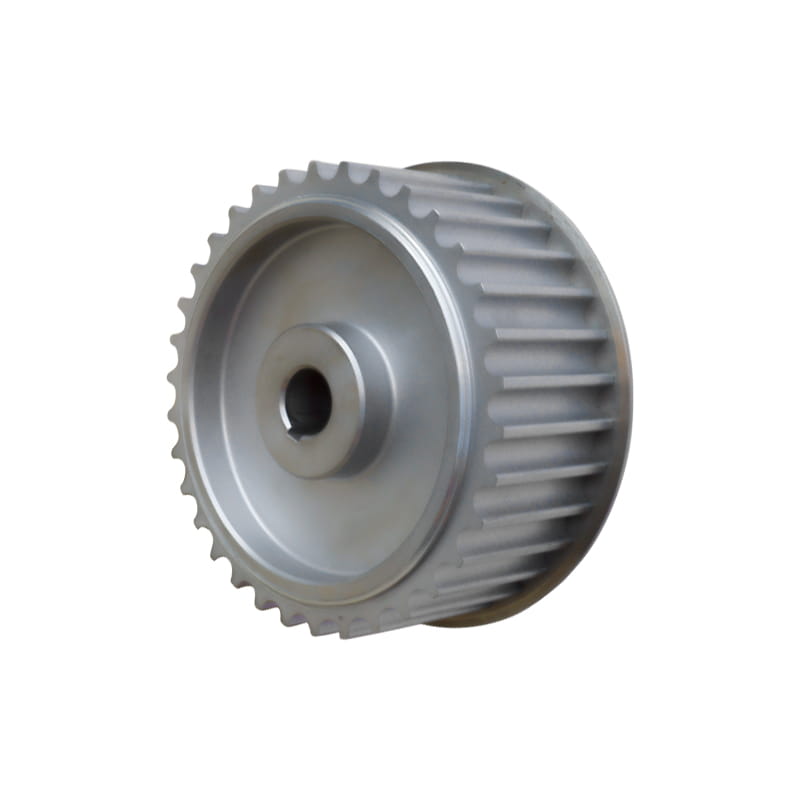
Zapewnij koordynację z pasem, aby zwiększyć dokładność i żywotność napędzanego. Zgodnie z wymaganiami klienta, optymalne rozwiązanie napędzane dostosowywaniem można podzielić na stal 45 #, stop aluminium, stal nierdzewną, żeliwo, nylon itp., w zależności od materiału.